Domain zerspanung-online.de kaufen?
Wir ziehen mit dem Projekt
zerspanung-online.de um.
Sind Sie am Kauf der Domain
zerspanung-online.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain zerspanung-online.de kaufen?
Wie können verschiedene Bearbeitungstechniken wie Schneiden, Bohren und Fräsen zur Formgebung und Veredelung von Werkstoffen eingesetzt werden?
Durch Schneiden können Werkstoffe in verschiedene Formen geschnitten werden. Beim Bohren werden Löcher in Werkstoffe gebohrt. Fräsen ermöglicht die präzise Bearbeitung von Oberflächen und die Herstellung komplexer Formen. **
Welche Berufe beinhalten Bohren, Drehen und Fräsen?
Berufe, die Bohren, Drehen und Fräsen beinhalten, sind beispielsweise Zerspanungsmechaniker, CNC-Fachkräfte oder Werkzeugmechaniker. In diesen Berufen werden Metallteile nach bestimmten Vorgaben bearbeitet und geformt, indem sie gebohrt, gedreht oder gefräst werden. **
Ähnliche Suchbegriffe für Formgebung
Top-Angebote
Produkte zum Begriff Formgebung:
-
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie kann man Edelstahl fräsen, bohren und schleifen?
Um Edelstahl zu fräsen, bohren und schleifen, ist es wichtig, hochwertige Werkzeuge und Schneidwerkzeuge zu verwenden, die speziell für Edelstahl geeignet sind. Beim Fräsen und Bohren ist es ratsam, mit niedrigeren Drehzahlen und Vorschubgeschwindigkeiten zu arbeiten, um Überhitzung zu vermeiden. Beim Schleifen sollte eine Schleifscheibe oder ein Schleifband mit grober Körnung verwendet werden, gefolgt von feinerer Körnung, um eine glatte Oberfläche zu erzielen. Es ist auch wichtig, beim Schleifen genügend Kühlung zu verwenden, um eine Überhitzung des Edelstahls zu vermeiden. **
-
Wie kann man beim Drehen von Objekten eine gleichmäßige Formgebung erreichen?
Um eine gleichmäßige Formgebung beim Drehen von Objekten zu erreichen, ist es wichtig, den Druck und die Geschwindigkeit des Werkzeugs konstant zu halten. Zudem sollte das Objekt regelmäßig gedreht und von allen Seiten bearbeitet werden, um Unebenheiten zu vermeiden. Eine ruhige Hand und viel Übung sind entscheidend, um eine gleichmäßige Formgebung zu erzielen. **
-
Wie können CNC-Fräsen in der Metallbearbeitung eingesetzt werden? Welche Vorteile bietet die Verwendung von CNC-Fräsen gegenüber manuellen Fräsmaschinen?
CNC-Fräsen können in der Metallbearbeitung eingesetzt werden, um präzise und komplexe Formen aus Metall zu fräsen. Die Verwendung von CNC-Fräsen bietet den Vorteil einer höheren Genauigkeit, Produktivität und Wiederholbarkeit im Vergleich zu manuellen Fräsmaschinen. Zudem ermöglichen CNC-Fräsen die Automatisierung von Prozessen und die Bearbeitung von komplexen Werkstücken. **
-
Wie lange dauert es, das CNC-Drehen und Fräsen zu erlernen?
Die Dauer, um das CNC-Drehen und Fräsen zu erlernen, hängt von verschiedenen Faktoren ab, wie zum Beispiel dem individuellen Lernvermögen, der Vorerfahrung mit Maschinenarbeit und der Intensität des Trainings. In der Regel kann es jedoch mehrere Monate bis zu einem Jahr dauern, um die grundlegenden Fähigkeiten zu erlernen und sich mit den verschiedenen Aspekten des CNC-Drehens und Fräsens vertraut zu machen. Eine kontinuierliche Weiterbildung und Praxis sind jedoch erforderlich, um die Fähigkeiten weiter zu verbessern und sich mit komplexeren Aufgaben vertraut zu machen. **


Wie kann Fräsen in der Metallverarbeitung zur präzisen Formgebung und Herstellung von Gewinden eingesetzt werden?
Beim Fräsen wird ein rotierendes Werkzeug verwendet, um Metall abzutragen und präzise Formen zu erzeugen. Durch die Verwendung von speziellen Fräswerkzeugen können auch Gewinde in Metallteile gefräst werden. Die präzise Steuerung der Fräsmaschine ermöglicht es, Gewinde mit hoher Genauigkeit herzustellen. **
Was ist CNC Zerspanung?
Was ist CNC Zerspanung? CNC Zerspanung steht für Computerized Numerical Control Zerspanung und bezeichnet ein Verfahren zur präzisen Bearbeitung von Werkstücken mittels computergesteuerter Maschinen. Dabei werden Materialien wie Metalle, Kunststoffe oder Holz durch Fräsen, Drehen, Bohren oder Schleifen in die gewünschte Form gebracht. Durch die präzise Steuerung der Maschinen können komplexe und hochgenaue Bauteile hergestellt werden. CNC Zerspanung wird vor allem in der industriellen Fertigung eingesetzt, um effizient und kostengünstig Bauteile in großen Stückzahlen herzustellen. **
Top-Angebote
Produkte zum Begriff Formgebung:
-
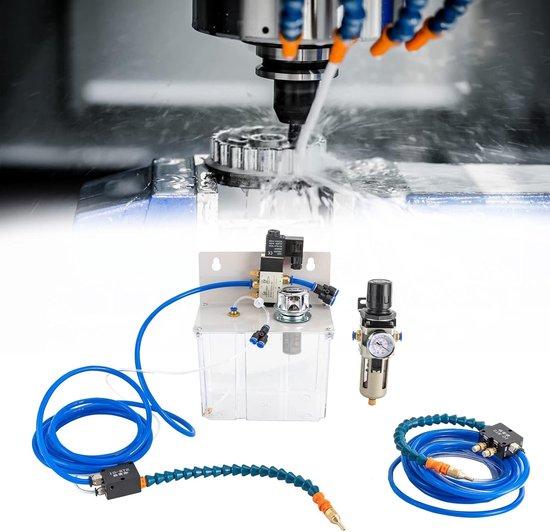
Effizientes Kühlsystem für die Metallbearbeitung, Sprühkühlschmiermittel für CNC-Fräsen und -Gravieren, inklusive Kraftstofftank und LuftfilterEffizientes Kühlsystem Entdecken Sie das effiziente Kühlsystem für die Metallbearbeitung, ein unverzichtbares Werkzeug für jeden in der CNC-Fräs- und Graviertechnik. Eigenschaften: Vielseitige Anwendung: Geeignet für verschiedene Anwendungen, darunter Wasser, Alkohol, Kühlmittel und sogar Motoröl. Ideal für den Einsatz mit automatischen Schneidmaschinen und Poliergeräten für Mobiltelefone. Hervorragende Leistung: Dieses System bietet gleichzeitig Kühlung, Schmierung und Spanabfuhr, wodurch die Bearbeitungsgeschwindigkeit erhöht und die Kosten gesenkt werden. Einstellbare Funktionalität: Die Luft- und Ölvolumina können einfach mit den "AIR"/"OIL"-Tasten angepasst werden, sodass Sie die Sprühkraft nach Bedarf einstellen können. Inklusive Zubehör: Mit dem System erhalten Sie einen Kraftstofftank, einen Luftfilter und mehrere Schläuche für einen optimalen Betrieb. Dies macht das System benutzerfreundlich und sofort einsatzbereit. Warum sollten Sie dieses Kühlsystem wählen? Mit diesem Kühls411,76 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
PINTINOX "DUKE" in moderner und zeitloser FormgebungDas Besteck-Set DUKE von Pintinox bringt völlig neue Akzente an prächtig gedeckte sowie schlicht gestaltete Tische. Die modernste Form des Besteckdesigns verbindet hochwertiges Material mit einer klar definierten Linienführung. Das 24-teilige Set...54,90 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
PUR FLEUR Vase aus Glas moderne FormgebungElegante Vase aus Glas Stilvoll und vielseitig kombinierbar: Die Vase von PUR FLEUR passt wunderbar in verschiedene Wohnstile! Ob mit Blumen, Zweigen oder als einzelnes Dekostück: Verleihe deinen Räumen mit diesem geschmackvollen Accessoire eine einladende Note. Auf einen Blick ideal für Tisch, Sideboard oder Regal geeignet Zur Auswahl klein: ca. 14 cm Breite, 18 cm Höhe und 14 cm Tiefe groß: ca. 20 cm Breite, 24 cm Höhe und 20 cm Tiefe Identifikationsnummer GTIN: 4007698723170 Bitte beachten Dieser Artikel ist nicht an einen Paketshop, eine Packstation oder ins Ausland lieferbar.19,99 €*Versand: 5,95 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie können verschiedene Bearbeitungstechniken wie Schneiden, Bohren und Fräsen zur Formgebung und Veredelung von Werkstoffen eingesetzt werden?
Durch Schneiden können Werkstoffe in verschiedene Formen geschnitten werden. Beim Bohren werden Löcher in Werkstoffe gebohrt. Fräsen ermöglicht die präzise Bearbeitung von Oberflächen und die Herstellung komplexer Formen. **
-
Welche Berufe beinhalten Bohren, Drehen und Fräsen?
Berufe, die Bohren, Drehen und Fräsen beinhalten, sind beispielsweise Zerspanungsmechaniker, CNC-Fachkräfte oder Werkzeugmechaniker. In diesen Berufen werden Metallteile nach bestimmten Vorgaben bearbeitet und geformt, indem sie gebohrt, gedreht oder gefräst werden. **
-
Wie kann man Edelstahl fräsen, bohren und schleifen?
Um Edelstahl zu fräsen, bohren und schleifen, ist es wichtig, hochwertige Werkzeuge und Schneidwerkzeuge zu verwenden, die speziell für Edelstahl geeignet sind. Beim Fräsen und Bohren ist es ratsam, mit niedrigeren Drehzahlen und Vorschubgeschwindigkeiten zu arbeiten, um Überhitzung zu vermeiden. Beim Schleifen sollte eine Schleifscheibe oder ein Schleifband mit grober Körnung verwendet werden, gefolgt von feinerer Körnung, um eine glatte Oberfläche zu erzielen. Es ist auch wichtig, beim Schleifen genügend Kühlung zu verwenden, um eine Überhitzung des Edelstahls zu vermeiden. **
-
Wie kann man beim Drehen von Objekten eine gleichmäßige Formgebung erreichen?
Um eine gleichmäßige Formgebung beim Drehen von Objekten zu erreichen, ist es wichtig, den Druck und die Geschwindigkeit des Werkzeugs konstant zu halten. Zudem sollte das Objekt regelmäßig gedreht und von allen Seiten bearbeitet werden, um Unebenheiten zu vermeiden. Eine ruhige Hand und viel Übung sind entscheidend, um eine gleichmäßige Formgebung zu erzielen. **
Ähnliche Suchbegriffe für Formgebung
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Selig, Christoph: CNC-Fräsen und -Drehen im ModellbauCNC-Fräsen und -Drehen im Modellbau , Grundlagen - Praxis - Tipps , Gabelfedern > Vorderradaufhängung & Teile , Erscheinungsjahr: 20160105, Produktform: Kartoniert, Beilage: GEKL, Autoren: Selig, Christoph, Seitenzahl/Blattzahl: 240, Abbildungen: 266 Abbildungen, Fachschema: CNC~Fertigungstechnik / Fräsen~Fräsen, Warengruppe: HC/Maschinenbau/Fertigungstechnik, Fachkategorie: Maschinenbau und Werkstoffe, Thema: Verstehen, Text Sprache: ger, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: VTH GmbH, Verlag: VTH GmbH, Verlag: vth Verlag fr Technik und Handwerk neue Medien GmbH, Länge: 231, Breite: 167, Höhe: 12, Gewicht: 437, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0006, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,39,90 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wittkop, Stephan: Einstieg ins CNC-Fräsen und -DrehenEinstieg ins CNC-Fräsen und -Drehen , Geometrische Grundlagen und Anwendungsbeispiele mit Lösungswegen , Sonstige > Auto-Tuning & -Styling , Erscheinungsjahr: 20230913, Produktform: Kartoniert, Autoren: Wittkop, Stephan~Weirauch, Ingo, Keyword: CNC Aufgaben; CNC Geometrie; CNC Koordinatensystem; CNC-Drehen; CNC-Fräsen; CNC-Programmierung; CNC-Steuerung; CNC-Technik; G-Code; Steuerung Drehmaschine; Steuerung Fräsmaschine; Steuerung Werkzeugmaschine, Fachschema: CAM - Computer Aided Manufacturing ~Technologie~Modell (technisch) - Modellbau, Fachkategorie: Technologie, allgemein~Maker und Hacker-Kultur~Modellbau und Konstruktion, Bildungszweck: für die Hochschule, Warengruppe: HC/Technik/Sonstiges, Fachkategorie: Computerunterstützte Fertigung (CAM), Thema: Verstehen, Text Sprache: ger, Seitenanzahl: x, Seitenanzahl: 156, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Verlag: Hanser Fachbuchverlag, Verlag: Hanser Fachbuchverlag, Verlag: Hanser, Carl, Verlag GmbH & Co. KG, Länge: 240, Breite: 167, Höhe: 11, Gewicht: 336, Produktform: Kartoniert, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, Genre: Mathematik/Naturwissenschaften/Technik/Medizin, eBook EAN: 9783446478305, Herkunftsland: DEUTSCHLAND (DE), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Kennzeichnung von Titeln mit einer Relevanz > 30, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0030, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Bücher, Unterkatalog: Hardcover, Unterkatalog: Lagerartikel,39,99 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Wie können CNC-Fräsen in der Metallbearbeitung eingesetzt werden? Welche Vorteile bietet die Verwendung von CNC-Fräsen gegenüber manuellen Fräsmaschinen?
CNC-Fräsen können in der Metallbearbeitung eingesetzt werden, um präzise und komplexe Formen aus Metall zu fräsen. Die Verwendung von CNC-Fräsen bietet den Vorteil einer höheren Genauigkeit, Produktivität und Wiederholbarkeit im Vergleich zu manuellen Fräsmaschinen. Zudem ermöglichen CNC-Fräsen die Automatisierung von Prozessen und die Bearbeitung von komplexen Werkstücken. **
-
Wie lange dauert es, das CNC-Drehen und Fräsen zu erlernen?
Die Dauer, um das CNC-Drehen und Fräsen zu erlernen, hängt von verschiedenen Faktoren ab, wie zum Beispiel dem individuellen Lernvermögen, der Vorerfahrung mit Maschinenarbeit und der Intensität des Trainings. In der Regel kann es jedoch mehrere Monate bis zu einem Jahr dauern, um die grundlegenden Fähigkeiten zu erlernen und sich mit den verschiedenen Aspekten des CNC-Drehens und Fräsens vertraut zu machen. Eine kontinuierliche Weiterbildung und Praxis sind jedoch erforderlich, um die Fähigkeiten weiter zu verbessern und sich mit komplexeren Aufgaben vertraut zu machen. **
-
Wie kann Fräsen in der Metallverarbeitung zur präzisen Formgebung und Herstellung von Gewinden eingesetzt werden?
Beim Fräsen wird ein rotierendes Werkzeug verwendet, um Metall abzutragen und präzise Formen zu erzeugen. Durch die Verwendung von speziellen Fräswerkzeugen können auch Gewinde in Metallteile gefräst werden. Die präzise Steuerung der Fräsmaschine ermöglicht es, Gewinde mit hoher Genauigkeit herzustellen. **
-
Was ist CNC Zerspanung?
Was ist CNC Zerspanung? CNC Zerspanung steht für Computerized Numerical Control Zerspanung und bezeichnet ein Verfahren zur präzisen Bearbeitung von Werkstücken mittels computergesteuerter Maschinen. Dabei werden Materialien wie Metalle, Kunststoffe oder Holz durch Fräsen, Drehen, Bohren oder Schleifen in die gewünschte Form gebracht. Durch die präzise Steuerung der Maschinen können komplexe und hochgenaue Bauteile hergestellt werden. CNC Zerspanung wird vor allem in der industriellen Fertigung eingesetzt, um effizient und kostengünstig Bauteile in großen Stückzahlen herzustellen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.